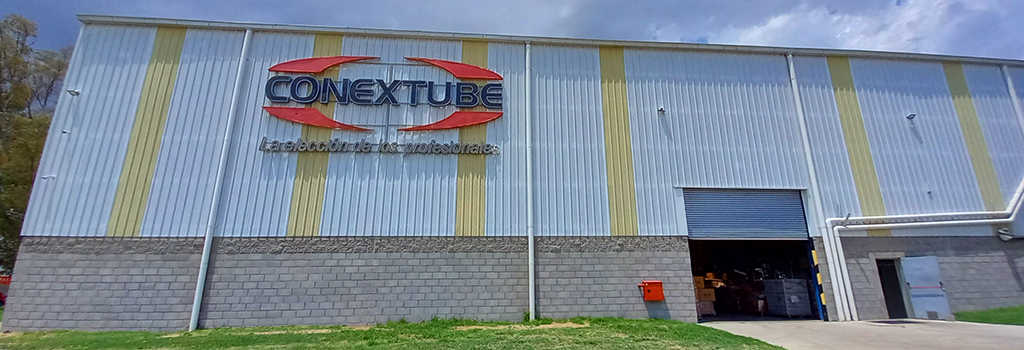
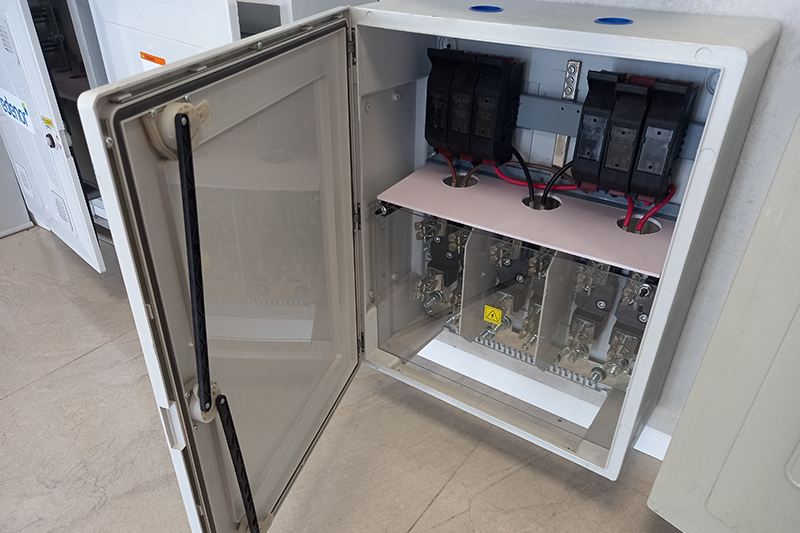
Especializada en la fabricación de cajas y gabinetes para distribución eléctrica, Conextube transformó su esquema productivo en una moderna planta planificada para ganar capacidad y eficiencia operativa. La incorporación de robótica, alimentación automatizada de materia prima y gestión logística por software posiciona a la empresa a la vanguardia en eficiencia y calidad.
Ver Glosario de siglas
● ABS: Acrylonitrile Butadiene Styrene, ‘acrilonitrilo butadieno estireno’
● COBOT: Collaborative Robot, ‘robot colaborativo’
● PRFV: plástico reforzado con fibra de vidrio
● PVC: Polyvinyl Chloride, ‘policloruro de vinilo’
● WMS: Warehouse Management System, ‘sistema de gestión de almacenes’
La nueva planta industrial de Conextube, operativa desde mediados de 2022 en un predio de 45.000 metros cuadrados —con 17.000 metros cuadrados cubiertos distribuidos entre nave productiva, depósito y oficinas—, fue diseñada desde cero para corregir las limitaciones de su antigua sede. Con una impronta heredada de la industria automotriz y autopartista aportada por su gerencia general, la fábrica se estructura bajo dos premisas centrales: ahorrar tiempo y eliminar desplazamientos innecesarios, consolidando su lema de “instalaciones seguras”.
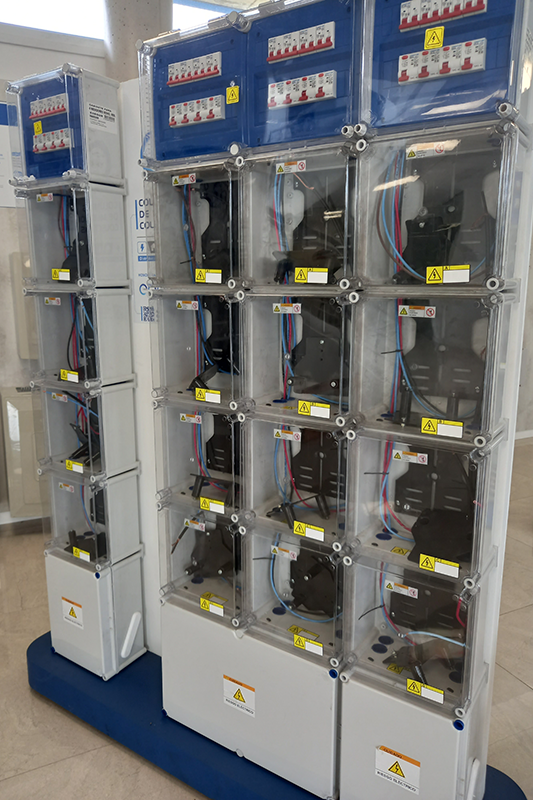
A cinco décadas de su fundación en 1976 por Pablo Bonato y sus hijos Hugo y Pablo, Conextube consolida su expansión. En cuanto a su catálogo, la empresa diferencia los productos de “gremio” para instaladores electricistas de los productos de “compañía”, homologados bajo estrictos requerimientos técnicos de las 27 distribuidoras eléctricas y cerca de 250 cooperativas del país.
A cinco décadas de su fundación en 1976 por Pablo Bonato y sus hijos Hugo y Pablo, Conextube consolida su expansión. En cuanto a su catálogo, la empresa diferencia los productos de “gremio” para instaladores electricistas de los productos de “compañía”, homologados bajo estrictos requerimientos técnicos de las 27 distribuidoras eléctricas y cerca de 250 cooperativas del país.
Automatización desde la materia prima hasta la inyección
La producción de Conextube se divide en un 90% de productos plásticos —principalmente policarbonato, además de polipropileno, ABS, PVC, nailon y poliéster reforzado con fibra de vidrio (PRFV)— y un 10% metálico, destinado a caños flexibles, conectores y fundición de aluminio. En la nave principal, el proceso comienza sin intervención manual en la carga: los pellets almacenados en bolsones son aspirados mediante mangueras y caños de acero inoxidable hacia las tolvas de alimentación de las 34 máquinas inyectoras, evitando paradas de máquina y desperdicios.
El corazón de la planta son estas 34 inyectoras, algunas de hasta 320 o 340 toneladas de fuerza de cierre. Cada máquina cuenta con su propio robot axial que ingresa al molde abierto, retira la pieza terminada —junto con la colada— y la deposita en una cinta transportadora sin necesidad de que un operario abra y cierre puertas. Esta automatización redujo un ciclo estándar de inyección de un minuto y medio a un minuto exacto. Al multiplicarse por jornadas continuas, lo que anteriormente demandaba tres turnos de ocho horas hoy se produce en uno solo, liberando 16 horas de capacidad operativa.
El corazón de la planta son estas 34 inyectoras, algunas de hasta 320 o 340 toneladas de fuerza de cierre. Cada máquina cuenta con su propio robot axial que ingresa al molde abierto, retira la pieza terminada —junto con la colada— y la deposita en una cinta transportadora sin necesidad de que un operario abra y cierre puertas. Esta automatización redujo un ciclo estándar de inyección de un minuto y medio a un minuto exacto. Al multiplicarse por jornadas continuas, lo que anteriormente demandaba tres turnos de ocho horas hoy se produce en uno solo, liberando 16 horas de capacidad operativa.
Matricería y calidad
El ritmo continuo de las inyectoras exige un respaldo constante del sector de matricería, que cuadruplicó su personal. Allí se diseñan, fabrican, reparan y mantienen los moldes —cuyas superficies se pulen a espejo para dar brillo o se texturizan según el requerimiento estético— y se trasladan mediante puentes grúa para agilizar los cambios. Asimismo, los controles de calidad atraviesan cada etapa: desde la recepción de materia prima hasta la transferencia entre sectores.
El aumento en la velocidad de fabricación demandó incorporar más personal en las etapas posteriores.
El aumento en la velocidad de fabricación demandó incorporar más personal en las etapas posteriores.
Armado, burleteado y nuevos desarrollos
Las piezas viajan por cintas transportadoras desde inyección hacia el sector de armado, que se divide en simple y complejo. Allí conviven puestos de trabajo ergonómicos, procesos de burleteado automatizado —donde un robot aplica un compuesto líquido que forma una costra externa y un interior esponjoso para garantizar estanqueidad antes de ingresar al horno— y asistentes robóticos colaborativos (cobots) encargados de paletizar las cajas terminadas.
Logística inteligente
La etapa final ocurre en el depósito, optimizado mediante autoelevadores capaces de operar en pasillos angostos elevando al operario junto con las uñas giratorias a 180 grados, junto a un software de sistema de gestión de almacenes). Este sistema ordena el stock por rotación y no por código, ubicando los artículos de mayor salida al frente y a nivel del piso para trazar rutas exactas de preparación mediante lectura de códigos de barras.
Por Conextube
Todas las publicaciones de:
Publicado en:
Número:
Mes:
Año: